在自动化包装生产线上,一个看似简单却至关重要的环节常被忽视:如何将生产线末端纷乱无序的物料,转化为排列整齐、间距一致、方向统一的“有序队列”,稳定地送入包装机?这一“从无序到有序”的转换,正是自动理料机的核心使命。
如果将包装机比作生产线的“心脏”,那么理料机就是确保血液顺畅流动的“血管”。理料设备一旦失效,送给包装机的物料相位或速度出现偏差,就会造成设备卡死或空包现象,严重影响正常生产。作为连接上游生产与下游包装的关键环节,自动理料机正在食品、医药、日化、电子等众多行业中扮演着不可替代的角色。
二、工作原理与核心功能
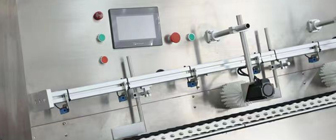
自动理料机的本质是一套“物料秩序化系统”。其基本工作逻辑可概括为四个步骤:分离、调整、排列、输送。
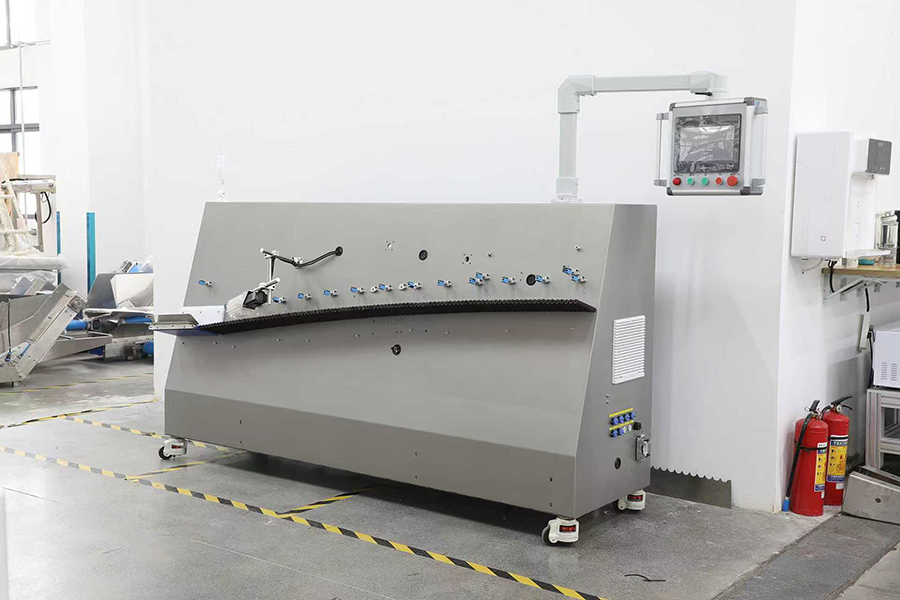
物料以散乱状态进入理料机后,首先经过多段输送带的逐级处理。以典型的四段式理料机为例:前两段负责“收紧”物料——通过料位传感器检测物料分布,当检测到物料堆积时,输送带自动降速运行,使物料逐步拉开间距;第三段负责“排满”,将物料排列成连续队列;第四段则实现“相位调整”,将物料等距拉开至特定相位,精准送入包装机。
这种多段式设计并非冗余,而是出于对物料特性的尊重。如果物料收紧过于猛烈,可能造成物料在传送带上打滑,破坏排列秩序。分作多段逐步收紧,可以有效避免这一问题。
在更复杂的应用场景中,理料机还需解决物料“方向”的问题。例如,软包装食品在杀菌处理后,包装袋可能以任意方向进入后段工序。无序理料机通过高精度传感器实时识别物料在线形态,配合伺服系统实现物料自动转向、同面排列,使所有物料以统一朝向进入下游装盒或装箱环节。
三、设备结构与关键技术
3.1 主体结构:模块化的多段输送体系
自动理料机通常由多个功能模块组成。以广东焕力微控自动理料线方案为例,设备典型结构包括:
进料段:连接上游生产线或人工上料,接收待理物料;
多段输送带:由变频器或伺服电机驱动,完成物料间距调整与队列整理;
检测系统:在关键位置布置传感器(如激光传感器、光电传感器),实时监测物料位置与状态;
控制单元:PLC根据检测信号计算并调整各段速度,实现精准同步;
出料段:将整理完成的物料以固定相位输送至包装机。
3.2 伺服同步:精度保障的核心
理料机与包装机的同步精度直接影响包装质量和设备稳定性。传统方案中,理料线各段采用变频器驱动,虽能满足基本需求,但在需要高动态性能的场合力不从心——尤其是最终排料段需要随包装机主轴信号实时调整速度时。
现代方案采用脉冲型电子凸轮技术,理料线与包装机实现位置同步跟随,同步误差小、响应速度快,显著提升了入料精度和包装良率。控制器根据包装机速度实时计算电子齿轮比,通过传感器信号高速切换,实现速度或相位的精确调整。
3.3 多通道设计:破解效率瓶颈
在“一袋多物料”的包装场景中(如每袋需装入两枚以上物料),单通道理料机面临天然瓶颈:物料源供料效率固定,若每袋需x个物料,生产效率即为供料效率的1/x。
多通道自动理料系统通过增设两条以上独立送料通道,每条通道配有独立的物料源,使理料效率成倍增长。各通道的物料在进料汇合机处汇合,形成叠合或并排状态后送入包装环节。这一设计有效抵消了“一袋多物料”带来的效率损耗。
为解决多通道之间供料速度差异导致的“不同步”问题,多段式理料输送机构通过多段可变速输送带和检测装置,实现了对各通道物料位置的精细调节,保证物料能够同步到达汇合点。
3.4 智能识别与剔除:品质把关的前移
高端无序理料机集成了更多智能化功能。设备可通过激光传感器判断输送带物料堆积情况,自动控制上游料仓的供料启停,避免物料拥堵。在末节滚筒处,系统能自动剔除叠包、连包等不合格产品,确保只有合格的、间距均匀的物料进入下游包装环节。
部分设备还支持二维码读取、重量检测、计数等扩展功能,使理料机不仅是“秩序整理器”,更成为质量检测的前置关卡。
四、应用领域与行业价值
4.1 主要应用场景
自动理料机最具代表性的应用领域包括:
食品行业:沙琪玛、饼干、烘焙食品、休闲零食等的自动包装供料。软包装食品(真空包装、充氮包装)的后道整理是理料机的典型场景,包括袋泡茶、咖啡包、火锅底料、酱腌菜等
医药行业:软包装药品(粉剂、颗粒、液体)的装盒、装袋前整理与计数。
日化与五金:方形、圆形、条形等产品的输送整列和排序。自动理罐机在金属罐、塑料罐、玻璃瓶等容器的整理与定向输送中发挥重要作用。
电子制造:自动零件给料机在消费电子、半导体等领域的物料供给环节广泛应用。
4.2 行业价值
自动理料机的核心价值体现在三个维度:
效率提升:自动化理料替代人工分拣和排列,理料速度可达200包/分钟以上,多通道方案可进一步突破单通道效率瓶颈。
品质保障:通过精准的间距控制和相位同步,减少空包、卡包等包装缺陷;自动剔除不合格产品,防止问题物料流入包装环节。
人工替代:整线全自动运行,不需人工干预,解决了劳动力成本上升背景下食品、日化等劳动密集型行业的用工难题。
五、发展趋势
5.1 智能化升级:从“执行”到“感知-决策”
当前理料机仍以“执行预设逻辑”为主,未来将向“感知-决策-执行”的智能体演进。机器视觉技术的应用将使设备具备识别物料种类、姿态和缺陷的能力,实现自适应调整。结合工业互联网平台,理料设备将支持运行状态可视化、异常预警与工艺优化功能。
5.2 柔性化与模块化
小批量、多品种的生产模式对设备换型效率提出更高要求。未来理料机将向模块化设计方向发展——企业可根据生产需求灵活组合功能模块,快速切换产线配置,降低设备投资成本。对异形物料适配性差、换型调整复杂等问题,正成为行业技术攻关的重点方向。
5.3 服务模式创新
设备制造商正从“卖设备”向“提供整体解决方案”转型。设备租赁、按使用量计费、远程运维等新型服务模式正在兴起。对于理料机这类与整线效率深度耦合的设备,全生命周期服务能力将成为竞争的关键维度。
自动理料机虽不如涂布机、卷绕机那样“显眼”,但在自动化生产链条中,它却承担着从“制造”到“包装”的关键连接角色。从最简单的多段输送整理,到融合伺服同步、视觉识别、多通道协同的智能理料系统,该设备的技术演进正是食品与包装工业自动化程度不断提升的缩影。
未来,随着智能制造和柔性生产的深化,自动理料机将从“辅助设备”向“效率引擎”的角色持续进化,为各行业的自动化包装提供更高效、更智能的底层支撑。


 ENGLISH



 所在位置:


